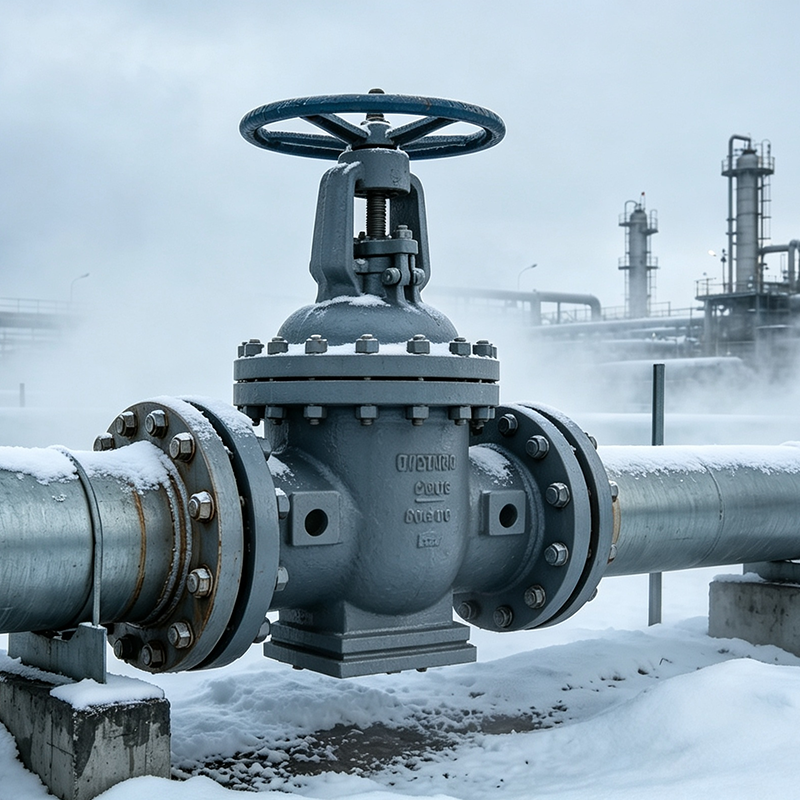
Литая деталь насоса для низких температур: инновации?
2026-11-06
содержание
Когда слышишь ?литье для низких температур?, первое, что приходит в голову — криогеника, космос, что-то сверхсложное. Но на практике, та же литая деталь насоса для обычного северного месторождения, где -50°C — не редкость, оказывается головной болью посерьезнее. Многие думают, что главное — выбрать нержавейку или никелевый сплав, и дело в шляпе. А потом эта самая ?шляпа? трескается на первом же гидроиспытании, потому что материал, вроде бы подходящий по химии, оказался с неправильной структурой из-за скорости охлаждения в форме. Вот об этих подводных камнях и хочется порассуждать.
Что на самом деле значит ?низкие температуры? для металла
Не всякая минусовая температура — критична. Для многих углеродистых сталей переход в хрупкое состояние начинается уже около -20°C. А для насоса, который качает, скажем, сжиженный углеводородный газ или просто воду в Арктике, это смерть. Речь не просто о прочности, а о ударной вязкости. Деталь может выдерживать статическую нагрузку, но лопнуть от гидроудара или вибрации на морозе. Поэтому ключевой параметр — KCU (ударная вязкость) при рабочей температуре. И здесь вся загвоздка в литье.
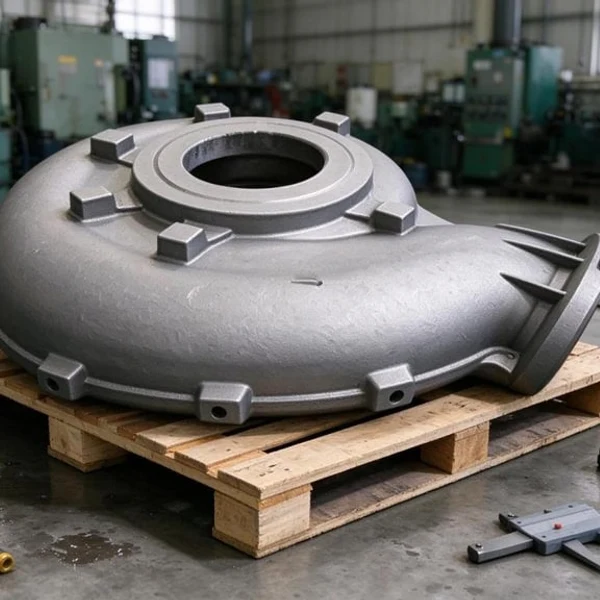
Мало указать в ТЗ ?сталь 09Г2С?. Нужно понимать, как поведет себя именно твоя литьевая форма, твой режим плавки и термообработки. Я видел случаи, когда две партии отливок из одной печи, но из разных опок, показывали разброс по KCU в полтора раза. Причина — разная скорость остывания в массивных и тонких сечениях одной детали. В насосном корпусе это особенно критично: фланцы толстые, стенки кожуха тоньше, возникают внутренние напряжения, которые на морозе и вылезают.
Отсюда первый практический вывод: инновации тут часто не в материале, а в технологии контроля процесса. Нужно не просто лить, а управлять кристаллизацией. Иногда помогает модифицирование сплава, но чаще — правильная конструкция литниковой системы и применение холодильников (наружных и внутренних) в форме. Это скучная, рутинная работа, но без нее никуда.
Опыт с аустенитными материалами и их коварство
Когда задача совсем жесткая (температуры ниже -100°C), смотрят в сторону аустенитных сталей или чугунов, никелевых сплавов. Казалось бы, они от природы вязкие. Но и здесь литье вносит свои коррективы. Взяли, к примеру, сплав на основе никеля — он дорогой, литье сложное, усадка большая. Залили насосную крышку. После механической обработки поставили на испытания — течет по порам. Дефектоскопия показала микроусадочную раковину в зоне перехода сечения. Проблема в том, что такие сплавы очень чувствительны к режиму питания отливки при затвердевании.
Пришлось пересматривать всю технологическую оснастку. Увеличили прибыли, изменили их расположение. Но главное — подключили симуляцию процесса затвердевания. Это, пожалуй, та самая реальная инновация в нашей области. Не громкое слово, а конкретный софт, который позволяет заранее увидеть, где встанет ?стоп? — место, где металл перестанет течь и образуется пустота. Для насоса для низких температур любая подобная полость — потенциальный очаг разрушения.
Кстати, о коллегах. Видел на сайте ООО Шицзячжуан Хуатэен Шэньюань Машиностроение (https://www.htsycasting.com), что у них в арсенале есть линии ЛГМ (LCF — литье по выплавляемым моделям). Для сложных тонкостенных деталей насосов, работающих в агрессивных средах на холоде, это часто оптимальный путь. ЛГМ дает хорошую точность и плотность металла, что напрямую влияет на отсутствие концентраторов напряжений. Но опять же — все упирается в контроль качества каждой ступени, от восковки до выбивки.
Роль термообработки: не ?прокалить и забыть?
Частая ошибка — считать термообработку финальным штрихом. Для низкотемпературных деталей это один из ключевых этапов, определяющий структуру. Отжиг для снятия напряжений — обязателен. Но какой? Полный, низкий, изотермический? Здесь нет шаблона. Для одной марки стали нужна выдержка при 600°C, для другой — закалка и высокий отпуск для получения сорбита.
Помню историю с серийным заказом на корпуса запорной арматуры для Ямала. Материал — сталь 20Г2Ф. Отлили, отправили на нормализацию. Первые партии прошли приемку. А потом вдруг на одной из деталей в зоне фланца обнаружили микротрещину. Стали разбираться. Оказалось, в печи, куда поставили эту партию, был неоднородный температурный поле. В одном углу было на 30-40 градусов меньше. И этого хватило, чтобы вместо нормализации получился неполный отжиг с крупным зерном, которое и дало хрупкость.
Теперь всегда интересуешься не только сертификатом на термообработку, но и графиками печи, расположением деталей в садке. Компании, которые серьезно занимаются темой, как та же ООО Шицзячжуан Хуатэен Шэньюань Машиностроение в своем описании упоминают более десяти печей для термообработки. Это не просто количество, это намек на возможность подбора нужного режима под конкретную геометрию отливки и на контроль за процессом. Это важно.
Контроль: от химии до реального разрушения
Лаборатория — это глаза литейщика. Но и здесь есть нюансы. Химический анализ перед печью — это святое. Однако для низкотемпературных свойств химия — только основа. Физико-механические испытания — вот что главное. И хорошо, если завод не ограничивается стандартными образцами-планками, отлитыми отдельно. Самый показательный тест — испытания на ударный изгиб (KCU) образцов, вырезанных непосредственно из тела отливки, из самых напряженных мест — из зон под литниками, у прибылей, в местах резкого изменения сечения.
У нас был прецедент: стандартные образцы показывали KCU(-60°C) = 34 Дж/см2 — норма. А образец, вырезанный из утолщения рядом с камерой рабочего колеса насоса — всего 18. Причина — ликвация (неоднородность состава) в массивном узле. С тех пор на критические детали всегда закладываем дополнительные припуски под вырезку контрольных образцов-свидетелей прямо из технологических прибылей на детали. Это дороже, но надежнее.
Именно комплексный подход к контролю, включая и анализ перед печью, и химию, и физику, который заявлен у многих профильных производителей, и является залогом качества. Без этого любая инновация — просто красивое слово.
Итог: инновации или ремесло?
Так все-таки, инновации ли это? Если говорить о новых сверхпластичных сплавах или аддитивных технологиях для литья форм — безусловно, да. Но в 80% случаев для надежной литой детали насоса, работающей на холоде, нужна не революция, а высочайшая культура производства. Это глубокое понимание связи между конструкцией детали, технологией ее литья, термообработкой и конечными свойствами.
Это умение читать макро- и микрошлиф, предвидеть проблемы симуляцией, и главное — не бояться проводить разрушающий контроль на реальных отливках. Инновация — это когда каждый этап, от проектирования литниковой системы до настроек печи отпуска, продуман и основан на данных, а не на привычке.
Поэтому, отвечая на вопрос в заголовке: да, инновации есть. Но они тихие, технологические, часто невидимые глазу заказчика. Они в деталях процесса. И именно они превращают обычную отливку в ту самую деталь, которая безотказно проработает десятки лет в условиях крайнего Севера, где цена отказа чрезвычайно высока. А это, в конечном счете, и есть главный критерий.
Пожалуйста, оставьте нам сообщение
-


-
-


-


-

WhatsApp
-
WeChat